

Kabelkonfektion
Standardisierte und kundenspezifische Kabelkonfektion nach Ihren Anforderungen. Wir entwickeln und fertigen Einzellitzen, Flachbandkabel, FFC-Kabel, HDMI-Kabel, Kabelbäume, Netzleitungen und weitere Verbindungen für Industrie, Automotive, Medizintechnik und Gerätebau. Ideal für Serienprojekte mit definierten Längen, Steckverbindern, Prüfungen und Dokumentation.
Einzellitzen
genau für Ihren Bedarf
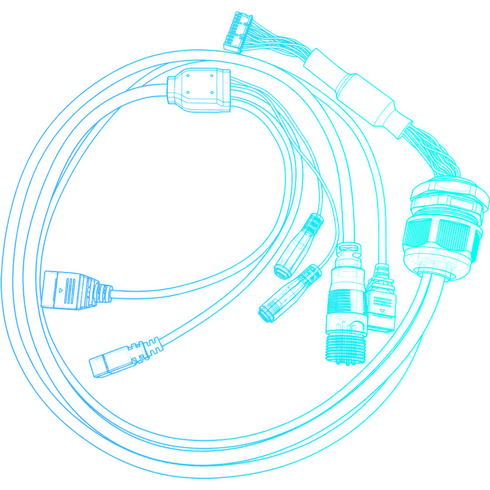
Wir bieten individuelle Kabelkonfektionen mit Einzellitzen, exakt abgestimmt auf Ihre spezifischen Anforderungen.
Unsere Lösungen kommen in unterschiedlichsten Anwendungen zum Einsatz, unter anderem im Maschinen- und Anlagenbau, in der Elektronikfertigung, der Industrieautomation, im Automobilbereich sowie im Schaltschrankbau.
Darüber hinaus realisieren wir kundenspezifische Ausführungen für zahlreiche weitere industrielle Einsatzbereiche. Dabei berücksichtigen wir sowohl elektrische als auch mechanische Anforderungen und setzen diese zuverlässig in hochwertige, praxisgerechte Kabelkonfektionen um.
| geschnitten | 0,05 mm² – 25 mm² |
|---|---|
| gecrimpt | 0,05 mm² – 16 mm² |
FFC-Kabel
standard und kundenspezifisch
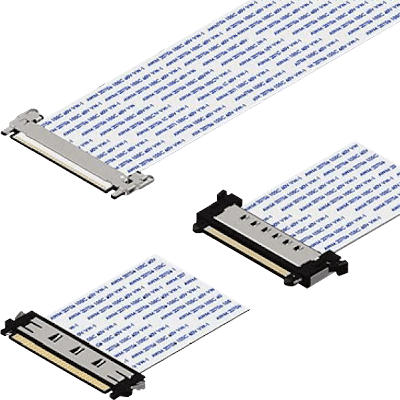
Wir bieten die Kabelkonfektion von FFC-Kabeln mit SMD-FFC-Steckverbindern, exakt abgestimmt auf Ihren Bedarf.
FFC-Kabel zeichnen sich durch ihr geringes Gewicht, ihre geringe Bauhöhe sowie ihre hohe Flexibilität aus und lassen sich einfach mit SMD-FFC-Steckverbindern montieren. Das Isoliermaterial der FFC-Kabel besteht aus PET.
Eine Vielzahl an FFC-Varianten ist realisierbar. Neben unseren Standard-FFC-Kabeln können wir Parameter wie Übertragungsfrequenz, Stanzung, Stromtragfähigkeit, Schirmung, Biegeradien und Temperaturbeständigkeit individuell anpassen.
| Rastermaß | 0,5 mm, 0,8 mm, 1,0 mm, 1,25 mm, 2,54 mm |
|---|---|
| Varianten | vergoldete Kontakte, gefaltet, geschirmt, mit/ohne Schirmbildung, Ausstanzung, … |
| spezielle Parameter | Übertragungsfrequenz, Stanzung, Stromtragfähigkeit, Schirmung, Biegeradien, Temperaturbeständigkeit, … |
Flachbandkabel
platzsparende Verbindungen
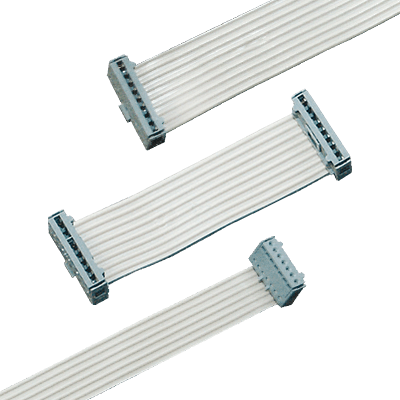
Flachbandkabel und Jumper werden überwiegend in der Automobilindustrie an den Klimageräten sowie in den Fahrzeugtüren eingesetzt.
Bei uns werden alle gängigen Rastermaße auf die notwendige Länge gekürzt und danach mit Leiterplattenverbindern, z. B. Micro-Match oder Pfostenverbinder, angeschlagen.
HDMI-Kabel
kundenspezifisch und standard
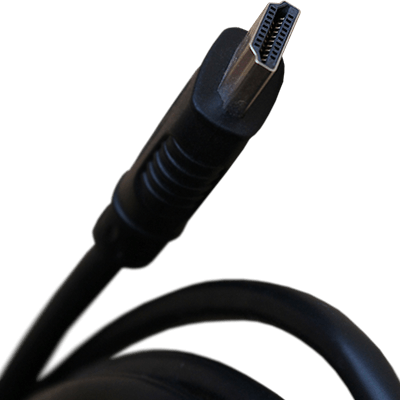
Unsere HDMI-Kabel übertragen hochauflösende Audio- und Videosignale zuverlässig zwischen Geräten. Sie sind in verschiedenen Längen und Ausführungen erhältlich und unterstützen die neuesten HDMI-Standards, einschließlich 4K, 8K und HDR, sowie HDCP-konforme Inhalte.
Die Kabel zeichnen sich durch hohe Signalqualität, stabile Steckverbindungen und langlebige Materialien aus. Durch die hochwertige Abschirmung sind sie unempfindlich gegenüber Störungen und gewährleisten eine störungsfreie Übertragung auch über längere Distanzen.
Hotmelt
klassische Verbindungstechniken vs. Komponentenabdichtung
Wir bieten Ihnen die Möglichkeit, elektrische und elektronische Komponenten mittels Hotmelt abzudichten und so vor unerwünschtem oder unsachgemäßem Zugriff zu schützen. Mit dem Hotmelt-Verfahren können Tüllen gezielt aufgespritzt werden, wo sie benötigt werden. Die Vergussmasse kann zusätzlich zur Zugentlastung beitragen. Der Wegfall herkömmlicher Vergussgehäuse, energieintensiver Wärmeaushärtungsprozesse sowie von Aluminiumformen führt zu einer deutlichen Reduzierung der Gesamtkosten.
Netzleitungen
VDE zertifiziert für Industrie und Medizin
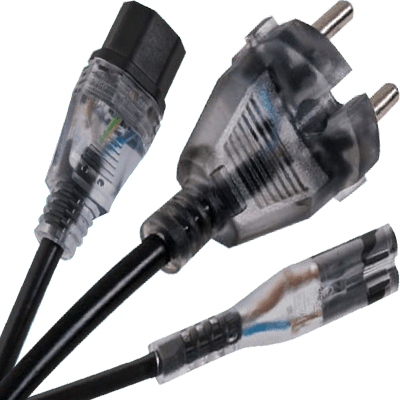
Kabelkonfektionierte Netzanschlusskabel (Netzkabel) nach VDE zertifiziert für Industrie und Medizin mit einer Vielzahl an Approbationen in- und ausländischer Prüfstellen.
Verfügbares Programm: Eurostecker, Schukostecker IP44, Konturenstecker IP44, England-Stecker, Schweizer-Stecker, Italien-Stecker, Australien-Stecker, Südafrika-Stecker, China-Stecker, Japan-Stecker, Nordamerika-Stecker, Hospital-Grade, Kaltgerätestecker C14, Kaltgerätedose C13 / C17, Kleingerätedose C7 / C5, Zentral-Gerätedose C19, Verlängerungskabel, Knickschutztüllen, Netzleitungen mit Schalter, Meterware Kabelzuschnitte.
Automotive
für maximale Zuverlässigkeit und Effizienz
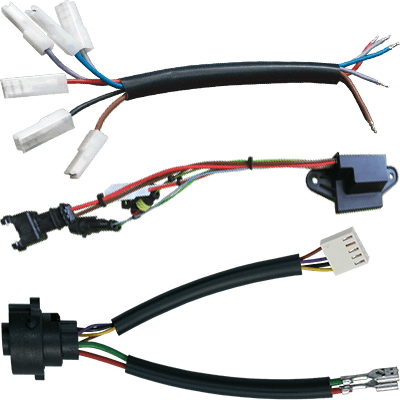
Für den Automobilbereich bieten wir speziell konfektionierte Kabelsätze, die höchste Anforderungen an Zuverlässigkeit, Flexibilität und Schutz erfüllen. Sie verbinden Steuergeräte, Sensoren und Aktoren effizient und platzsparend, sind vibrationsfest, temperaturbeständig und widerstandsfähig gegenüber Feuchtigkeit, Öl und anderen Fahrzeugmedien.
Durch die klare Bündelung und Kennzeichnung der Leitungen wird die Montage erleichtert und Fehler reduziert, während individuelle Anpassungen an Länge, Schirmung oder Steckverbindertypen eine passgenaue Lösung für jede Anwendung ermöglichen.
Kabelbäume
für Automotive, Nutzfahrzeuge und Industrieelektronik
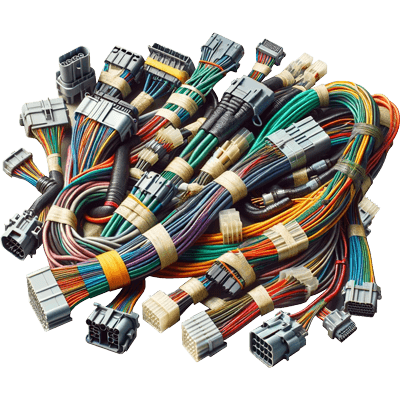
Anspruchsvolle Kabelbäume mit bzw. ohne Umspritzung gemäß Ihren Vorgaben für die Bereiche Automotive, Nutzfahrzeuge und Industrieelektronik.
Eine umfassende Beratung und enge Projektbegleitung sind dabei für uns selbstverständlich – nicht nur bei hochwertigen Kabelkonfektionen in Standardausführung, sondern auch bei kundenspezifischen, exakt auf Ihre Anforderungen zugeschnittenen Kabelbäumen.
Bei Sonderanfertigungen bieten wir eine breite Materialauswahl für den Außenmantel sowie für Schutz- und Schirmgeflechte mit hitzebeständiger, wasser- und chemieresistenter Ummantelung.
Der Produktionsstandard für Kabelbäume ist mit DIN EN ISO 9001:2008, ISO TS 16949 & UL zertifiziert.
Broschüren
Hier finden Sie gebündelte Informationen rund um das Thema sowie ausgewählte Broschüren mit weiterführenden Inhalten, technischen Hintergründen und praxisnahen Lösungen.

Häufige Fragen zu
Kabelkonfektion
Die Fragen auf dieser Seite stammen aus Gesprächen mit Entwicklern, die ein Bauteil auslegen, und mit Einkäufern, die einen vorhandenen Typ ersetzen müssen. Sie reichen von den Grundlagen bis zu den Details, die zeigen, worauf es bei der Auswahl ankommt. Was offenbleibt, klären wir am konkreten Fall: Nennen Sie uns Ihre Zielwerte – wir grenzen die infrage kommenden Serien ein und nennen Ihnen Preis, Verfügbarkeit und Muster für Ihre Stückzahl.
01
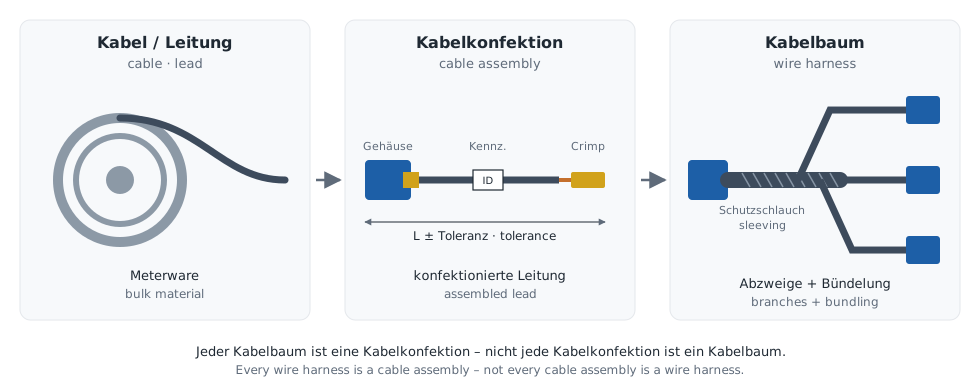
Worin unterscheiden sich Kabel, Kabelkonfektion und Kabelbaum?
Der Unterschied liegt im Verarbeitungsgrad: Ein Kabel ist Meterware, eine Kabelkonfektion macht daraus eine einbaufertige Verbindung mit festgelegter Länge, Kontaktierung und Kennzeichnung, und ein Kabelbaum fasst mehrere solcher Verbindungen zu einer verzweigten Baugruppe zusammen.
- Kabel bzw. Leitung: Halbzeug von der Trommel, beschrieben durch Leiteraufbau, Querschnitt, Isolation und Mantel. Streng genommen unterscheidet die deutsche Elektrotechnik zwischen Kabeln, die in Erde oder Wasser verlegt werden dürfen, und Leitungen für Geräte und Installation – konfektioniert werden fast immer Leitungen, auch wenn sich „Kabelkonfektion“ als Begriff durchgesetzt hat.
- Kabelkonfektion (auch Kabelkonfektionierung): Ablängen, Abisolieren, Anschlagen der Kontakte durch Crimpen, Löten oder Schneidklemmtechnik, Bestücken der Steckergehäuse, Kennzeichnen und Prüfen. Das Ergebnis ist eine konfektionierte Leitung nach Zeichnung.
- Kabelbaum: mehrere konfektionierte Leitungen mit festgelegten Abzweigen, gebündelt und geschützt durch Band, Schlauch, Geflecht oder Umspritzung. Jeder Kabelbaum ist eine Kabelkonfektion, aber nicht jede Kabelkonfektion ist ein Kabelbaum.
Für die Konstruktion folgt daraus: Bei einer Kabelkonfektion wird nicht das Kabel spezifiziert, sondern die Verbindung. Länge mit Toleranz, Kontaktsystem, Pinbelegung und Prüfumfang gehören in die Zeichnung – der Leitungstyp ist nur eine Zeile davon.
02
Welche Leiterquerschnitte lassen sich crimpen, und welche nur zuschneiden?
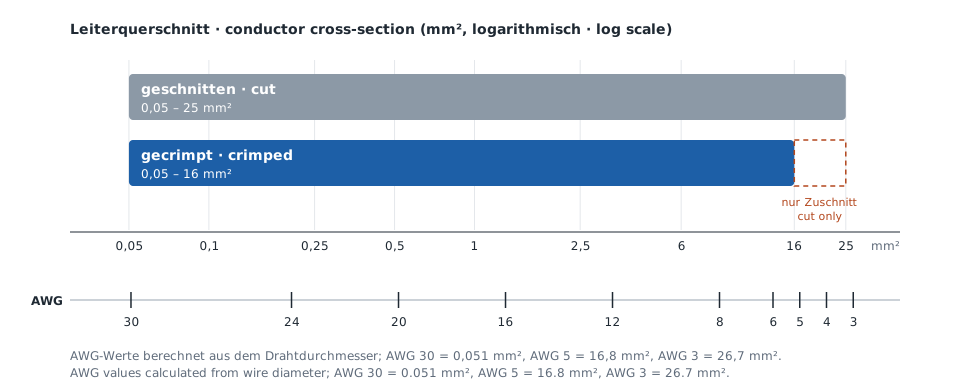
Einzellitzen werden von 0,05 mm² bis 16 mm² gecrimpt und von 0,05 mm² bis 25 mm² geschnitten. Zwischen 16 und 25 mm² ist die Leitung also als Zuschnitt erhältlich, das Crimpen deckt diesen Bereich nicht ab.
Wer in AWG konstruiert, muss beachten, dass AWG- und mm²-Reihe nicht deckungsgleich sind. Die Grenzen entsprechen etwa:
- 0,05 mm²: AWG 30 (0,051 mm²), die Untergrenze für feine Signal- und Sensorleitungen
- 16 mm²: zwischen AWG 6 (13,3 mm²) und AWG 5 (16,8 mm²)
- 25 mm²: zwischen AWG 4 (21,2 mm²) und AWG 3 (26,7 mm²)
Ein Crimpkontakt ist nicht für einen einzelnen Querschnitt ausgelegt, sondern für einen Querschnittsbereich, einen Leiteraufbau und einen Isolationsdurchmesser. Eine feindrähtige Litze der Klasse 5 und eine feinstdrähtige der Klasse 6 nach IEC 60228 können deshalb bei gleichem Querschnitt unterschiedliche Kontakte oder Crimpwerkzeuge verlangen. Ob die Verbindung stimmt, zeigen Crimphöhe, Auszugskraft und Schliffbild; Anforderungen und Prüfverfahren beschreibt DIN EN 60352-2.
Wie Leitungen über 16 mm² angeschlossen werden sollen, etwa mit Rohrkabelschuh oder über eine Schraubklemme, klären wir im Projekt mit Ihnen.
03
Warum passt ein FFC-Kabel mit dem richtigen Rastermaß nicht automatisch in jeden FFC-Steckverbinder?
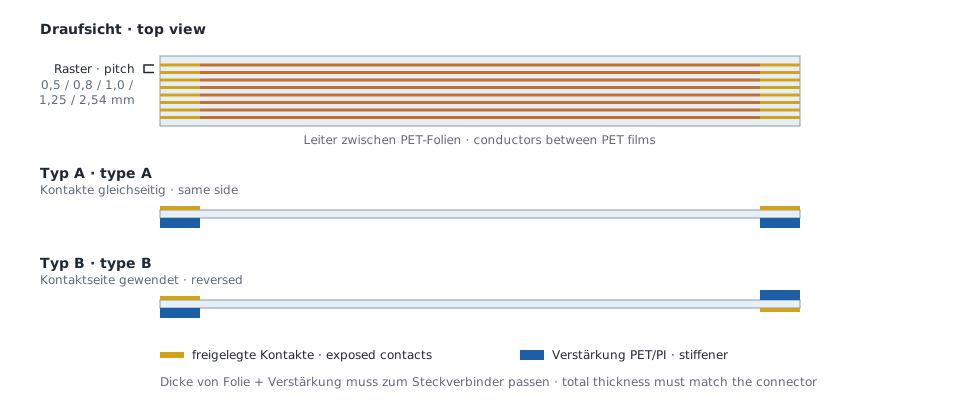
Ein FFC-Steckverbinder legt neben dem Rastermaß auch Kontaktseite, Dicke im Steckbereich und Kontaktoberfläche fest – stimmt einer dieser Werte nicht, lässt sich das FFC-Kabel oft trotzdem stecken, kontaktiert aber unsicher oder gar nicht.
- Rastermaß: 0,5 mm, 0,8 mm, 1,0 mm, 1,25 mm oder 2,54 mm – der Ausgangspunkt, aber nur einer von mehreren Werten.
- Kontaktseite: an beiden Enden auf derselben Seite freigelegt (Typ A) oder an einem Ende gewendet (Typ B). Davon hängt ab, ob die Steckverbinder auf beiden Platinen in dieselbe Richtung zeigen können.
- Verstärkungsplatte: eine Versteifung aus PET oder Polyimid im Steckbereich, deren Dicke zur Klemmhöhe des Steckverbinders passen muss.
- Kontaktoberfläche: verzinnt oder vergoldet, passend zum Kontakt des Steckverbinders. Eine Paarung von Gold gegen Zinn gilt als ungünstig, weil sie Reibkorrosion begünstigt.
- Schirm: Eine Abschirmfolie wirkt nur, wenn sie angebunden ist. Geschirmte FFC-Kabel gibt es deshalb mit und ohne Schirmanbindung an einen Leiter.
Maßgeblich ist das Datenblatt des jeweiligen FFC/FPC-Steckverbinders, nicht die Bezeichnung des Kabels. Gestanzte Konturen, Faltungen, Biegeradien, Stromtragfähigkeit, Übertragungsfrequenz und Temperaturbeständigkeit lassen sich darüber hinaus an den Einbauraum anpassen; das Isoliermaterial ist PET.
04
Wann ist ein Flachbandkabel die bessere Wahl als ein FFC-Kabel?
Ein Flachbandkabel ist die bessere Wahl, wenn die Verbindung robust und schnell anzuschlagen sein soll und Standard-Steckverbinder genügen; das FFC-Kabel gewinnt, wo Bauhöhe, Gewicht und kleine Raster zählen.
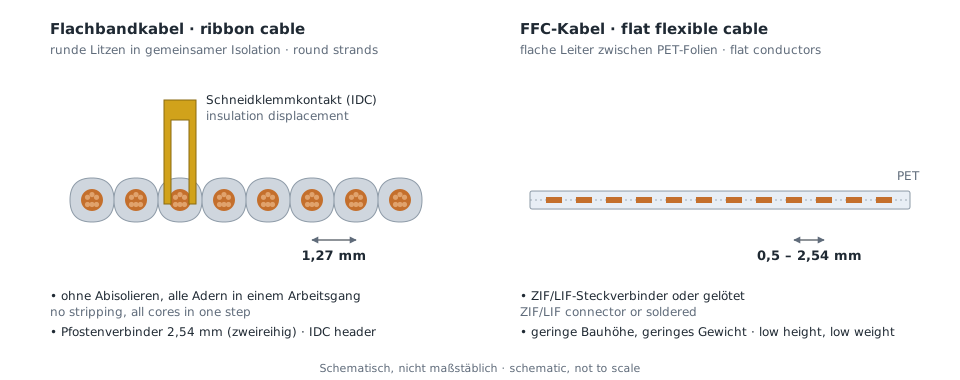
Der Unterschied steckt im Aufbau: Das Flachbandkabel besteht aus runden Litzen in einer gemeinsamen Isolation, das FFC-Kabel aus flachen Leitern, die zwischen zwei PET-Folien laminiert sind. Daraus folgen die Auswahlkriterien:
- Anschlagtechnik: Flachbandkabel werden in Schneidklemmtechnik (IDC) angeschlagen – der Kontakt durchtrennt die Isolation, alle Adern werden in einem Arbeitsgang ohne Abisolieren kontaktiert. FFC-Kabel werden in ZIF- oder LIF-Steckverbinder gesteckt oder aufgelötet
Beispiel: Micro-MaTch (TE Connectivity), Pfostenverbinder - Raster: Flachbandkabel liegen meist bei 1,27 mm Aderabstand, Pfostenverbinder im 2,54-mm-Raster nehmen sie zweireihig auf. FFC-Kabel reichen bis 0,5 mm hinunter.
- Halt im Steckverbinder: IDC-Steckverbinder mit Verriegelung und Zugentlastung sichern das Kabel mechanisch; ein ZIF-Steckverbinder hält das FFC-Kabel nur über den Klemmdruck seines Verschlusses.
- Bauhöhe und Gewicht: Hier liegt das FFC-Kabel vorn, weil es kaum dicker ist als seine Folien.
Deshalb sitzen Flachbandkabel und Jumper bevorzugt dort, wo Vibration und Montage im Takt zählen, etwa an Klimageräten und in Fahrzeugtüren – FFC-Kabel dort, wo zwischen zwei Platinen wenig Platz ist.
05
Worin unterscheiden sich Hotmelt-Verguss und Umspritzung bei der Kabelkonfektion?
Hotmelt und Umspritzung unterscheiden sich vor allem in Druck und Werkstoff: Beim Hotmelt-Verfahren wird ein Schmelzklebstoff, meist auf Polyamid- oder Polyolefinbasis, mit niedrigem Druck um Kabel und Bauteile gespritzt; bei der Umspritzung wird ein thermoplastischer Kunststoff im klassischen Spritzguss mit hohem Druck verarbeitet.
- Hotmelt schont empfindliche Bauteile, weil Druck und Temperatur niedrig bleiben – deshalb lassen sich auch Platinen, Sensoren und Lötstellen direkt einschließen. Die Aushärtezeit eines Gießharzes entfällt, und Tüllen oder Zugentlastungen entstehen genau dort, wo sie gebraucht werden. Das ersetzt Vergussgehäuse und schützt die Elektronik vor unerwünschtem Zugriff.
- Umspritzung ergibt härtere, abriebfeste Formteile – Knickschutz, Steckergehäuse, Abzweige an Kabelbäumen –, die selbst mechanische Last tragen. Hoher Druck und hohe Schmelztemperatur schließen empfindliche Elektronik im Inneren meist aus.
Die Grenzen des Hotmelt-Vergusses liegen in der geringeren mechanischen Festigkeit, in der niedrigeren Dauergebrauchstemperatur gegenüber technischen Spritzgusswerkstoffen und in der Haftung: Auf PVC- und PUR-Mänteln haftet der Schmelzklebstoff in der Regel gut, auf Silikon oder Fluorpolymeren kaum. Der Mantelwerkstoff sollte deshalb feststehen, bevor das Werkzeug ausgelegt wird, nicht erst danach.
06
Welche Gerätesteckverbinder nach IEC 60320 gibt es für Netzleitungen, und wonach wählt man sie aus?
Ausgewählt wird nach drei Merkmalen: Nennstrom, Schutzleiter und zulässige Stifttemperatur. Jede Kombination hat in IEC 60320 ein eigenes Steckgesicht, sodass sich ein ungeeigneter Stecker mechanisch nicht stecken lässt.
Die Nummerierung folgt einem festen Schema: Die ungerade Nummer ist die Buchse an der Leitung, die folgende gerade Nummer der passende Stecker am Gerät. Für Netzleitungen gebräuchlich sind:
- C5/C6: 2,5 A, mit Schutzleiter, bis 70 °C Stifttemperatur – Kleingeräte wie Notebook-Netzteile.
- C7/C8: 2,5 A, ohne Schutzleiter, bis 70 °C – Kleingeräte der Schutzklasse II.
- C13/C14: 10 A, mit Schutzleiter, bis 70 °C – der klassische Kaltgerätestecker für PC, Monitor oder Messgerät.
- C15/C16: 10 A, mit Schutzleiter, bis 120 °C – für heiße Geräte. Eine C15-Buchse passt auch auf einen C14-Stecker, eine C13-Buchse aber nicht auf einen C16.
- C17/C18: 10 A, ohne Schutzleiter, bis 70 °C.
- C19/C20: 16 A, mit Schutzleiter, bis 70 °C – Server, USV und Geräte höherer Leistung.
Zwei Punkte werden bei der Auslegung leicht übersehen: Die Nennstromangabe gilt für den Steckverbinder, nicht für die Leitung – der Leiterquerschnitt der Netzleitung muss eigens dazu passen. Und in Nordamerika lässt UL für C13/C14 bis 15 A und für C19/C20 bis 20 A zu; eine Netzleitung für diesen Markt ist deshalb unter Umständen anders zu dimensionieren als ihr europäisches Gegenstück.
07
Was ist bei Netzleitungen für den Export und für Medizingeräte zu beachten?
Eine Netzleitung für den Export braucht die Zulassung, die im Zielland für Netzleitungen gilt – ein Stecker in der richtigen Form genügt nicht, und eine in Europa zugelassene Leitung ist nicht ohne Weiteres in Nordamerika oder Asien einsetzbar.
Neben der Steckerform unterscheiden sich die Länder in Details, die in die Spezifikation gehören:
- Eurostecker: nur für Geräte der Schutzklasse II und höchstens 2,5 A.
- Großbritannien: Stecker nach BS 1363 mit eingebauter Sicherung nach BS 1362. Die Sicherung schützt die Leitung, nicht das Gerät, und wird passend zur Leitung gewählt – bevorzugte Werte sind 3 A und 13 A.
- Nordamerika, Asien, Australien: eigene Prüfzeichen für Stecker und Leitung
Beispiel: UL und CSA für USA und Kanada, CCC für China, PSE für Japan, RCM für Australien - Hospital Grade: Stecker für Medizingeräte in nordamerikanischen Kliniken, gekennzeichnet mit grünem Punkt und der Aufschrift „Hospital Grade“. Gefordert sind massive Messingkontakte und ein Schutzleiterstift, der sich nicht leicht verbiegen oder lösen lässt; maßgeblich sind UL 817 und UL 498 bzw. CSA C22.2 No. 21.
In der Medizintechnik kommt hinzu, dass die Netzleitung mit dem Gerät geprüft wird – ein späterer Wechsel der Leitung kann eine Nachprüfung auslösen. Die Länderausführungen sollten deshalb vor der Gerätezulassung feststehen, nicht erst beim Export.
08
Welche Angaben braucht die Spezifikation einer Kabelkonfektion?
Die Spezifikation einer Kabelkonfektion ist eine Zeichnung mit Stückliste, die jede Leitung, jeden Anschlagpunkt und jede Prüfung eindeutig festlegt – was dort fehlt, entscheidet sonst die Fertigung.
- Leitung: Typ oder Norm, Querschnitt, Leiteraufbau, Aderfarben, Mantelwerkstoff, Temperaturbereich.
- Längen: mit Toleranz und Bezugspunkt – gemessen bis zur Steckerkante oder bis zum Leiterende –, dazu die Abisolierlängen.
- Kontaktierung: Hersteller und Teilenummer von Gehäuse und Kontakt, Pinbelegung, Kontaktoberfläche. Gehäuse und Kontakte stammen etwa aus den Wire-to-Board-Steckverbindern.
- Schutz und Führung: Schlauch, Geflecht, Tüllen, Umspritzung oder Hotmelt, Schirmanbindung.
- Kennzeichnung: Etiketten, Aderbeschriftung, Datums- oder Loscode für die Rückverfolgbarkeit.
- Umgebung: Temperatur, Medien wie Öl oder Reinigungsmittel, Vibration, Biegewechsel, Schutzart.
- Zulassungen und Stoffe: UL, VDE oder Länderzulassungen, RoHS- und REACH-Konformität.
- Prüfumfang und Abnahmeklasse: welche Prüfung an jedem Teil, welche je Los.
Eine Lücke, die leicht übersehen wird, ist der Bezugspunkt der Längenangabe. Ob die Länge bis zur Steckerkante oder bis zum Leiterende gemeint ist, macht bei einem Steckverbinder mit langem Gehäuse schnell mehr aus als die Toleranz.
09
Welche Prüfungen sollten für eine Kabelkonfektion festgelegt werden?
Festgelegt werden sollten mindestens eine elektrische Prüfung jedes Teils und eine Prüfung der Crimpverbindung je Los; welche Grenzwerte gelten, hängt von Anwendung und Abnahmeklasse ab.
- Elektrische Prüfung: Durchgang, Kurzschluss und vertauschte Pinbelegung; bei Netzleitungen und höheren Spannungen zusätzlich Isolationswiderstand und Hochspannungsprüfung zwischen Adern und Schirm.
- Crimpverbindung: Crimphöhe laufend in der Fertigung, Auszugskraft und Schliffbild an Erstmustern und Stichproben. Anforderungen und Prüfverfahren beschreibt DIN EN 60352-2.
- Maß- und Sichtprüfung: Längen, Abisolierung, Rastung der Kontakte im Gehäuse, Kennzeichnung.
- Erstmusterprüfung: dokumentierter Abgleich des ersten Serienteils gegen die Zeichnung, bevor die Serie anläuft.
Die Abnahmekriterien regelt IPC/WHMA-A-620 in drei Klassen: Klasse 1 für allgemeine Elektronik, Klasse 2 für Geräte mit dediziertem Einsatz wie Industrie- und Kommunikationstechnik, Klasse 3 für hohe Zuverlässigkeit, etwa in Luftfahrt, Militär oder lebenserhaltender Medizintechnik. Die Klasse gehört in die Zeichnung – ohne sie bleibt offen, ob ein Grenzbefund noch gut oder schon Ausschuss ist.
Welcher Prüfumfang für Ihre Serie vorgesehen wird, stimmen wir vor dem Serienanlauf anhand Ihrer Zeichnung mit Ihnen ab.
Services
Wir unterstützen Sie in jeder Phase Ihres Projektes. Von der ersten Idee bis zur Serienfertigung begleiten wir Sie mit Fachwissen, modernster Technik und individuellen Lösungen.
Warum Kunden auf uns setzen
Seit Jahrzehnten begleiten wir unsere Kunden mit maßgeschneiderten Lösungen, technischem Know-how und persönlichem Service. Dieses Vertrauen ist die Basis für erfolgreiche und langfristige Partnerschaften.
Passgenaue Lösungen
Ob Standard oder Sonderlösung -
wir liefern exakt was Sie benötigen.
All in One
Distribution, Entwicklung, Produktion -
Komplettservice aus einer starken Hand.
Innovative Technologien
Zukunftstechnologien im Einsatz
für moderne Lösungen mit Weitblick.
Persönliche Projektbetreuung
Verlässliche Betreuung von Anfang an -
vor Ort, per Call oder telefonisch.
Jahre Erfahrung
Seit 1952 mit tiefem Branchen-
Know-how erfolgreich am Markt.
Netzwerk
Hersteller-Know-how direkt verfügbar
für Entwicklung, Innovation & Optimierung
Integrationsgrad
Hohe Systemintegration mit Konzept
für Effizienz und weniger Komplexität.
Technische Expertise
Know-how und Erfahrung vereint
für nachhaltige Elektroniklösungen.
Nachhaltig
Verantwortungsvolle und ressourcenbewusste
Auswahl von Komponenten und Lieferketten.
Rahmenverträge
Planbare Preise und Versorgung -
individuell abgestimmt auf Ihren Bedarf.
9001:2015
Zertifizierte Prozesse für höchste
Sicherheit, Qualität und Compliance.
Logistiklösungen
Kanban, Konsignation, Min-Max & mehr
für Verfügbarkeit und weniger Lager.
Kunden, die uns
vertrauen.
Aktuelles rund um Kabelkonfektion
Bleiben Sie auf dem Laufenden über aktuelle Produktneuheiten, technische Innovationen und Trends im Bereich Kabelkonfektion.


